실링부 상태
실링 영역의 오염, 끼임, 주름, 위치와 연속성 등 정의된 외관 기준을 확인합니다.
APPLICATION · PACKAGING QUALITY
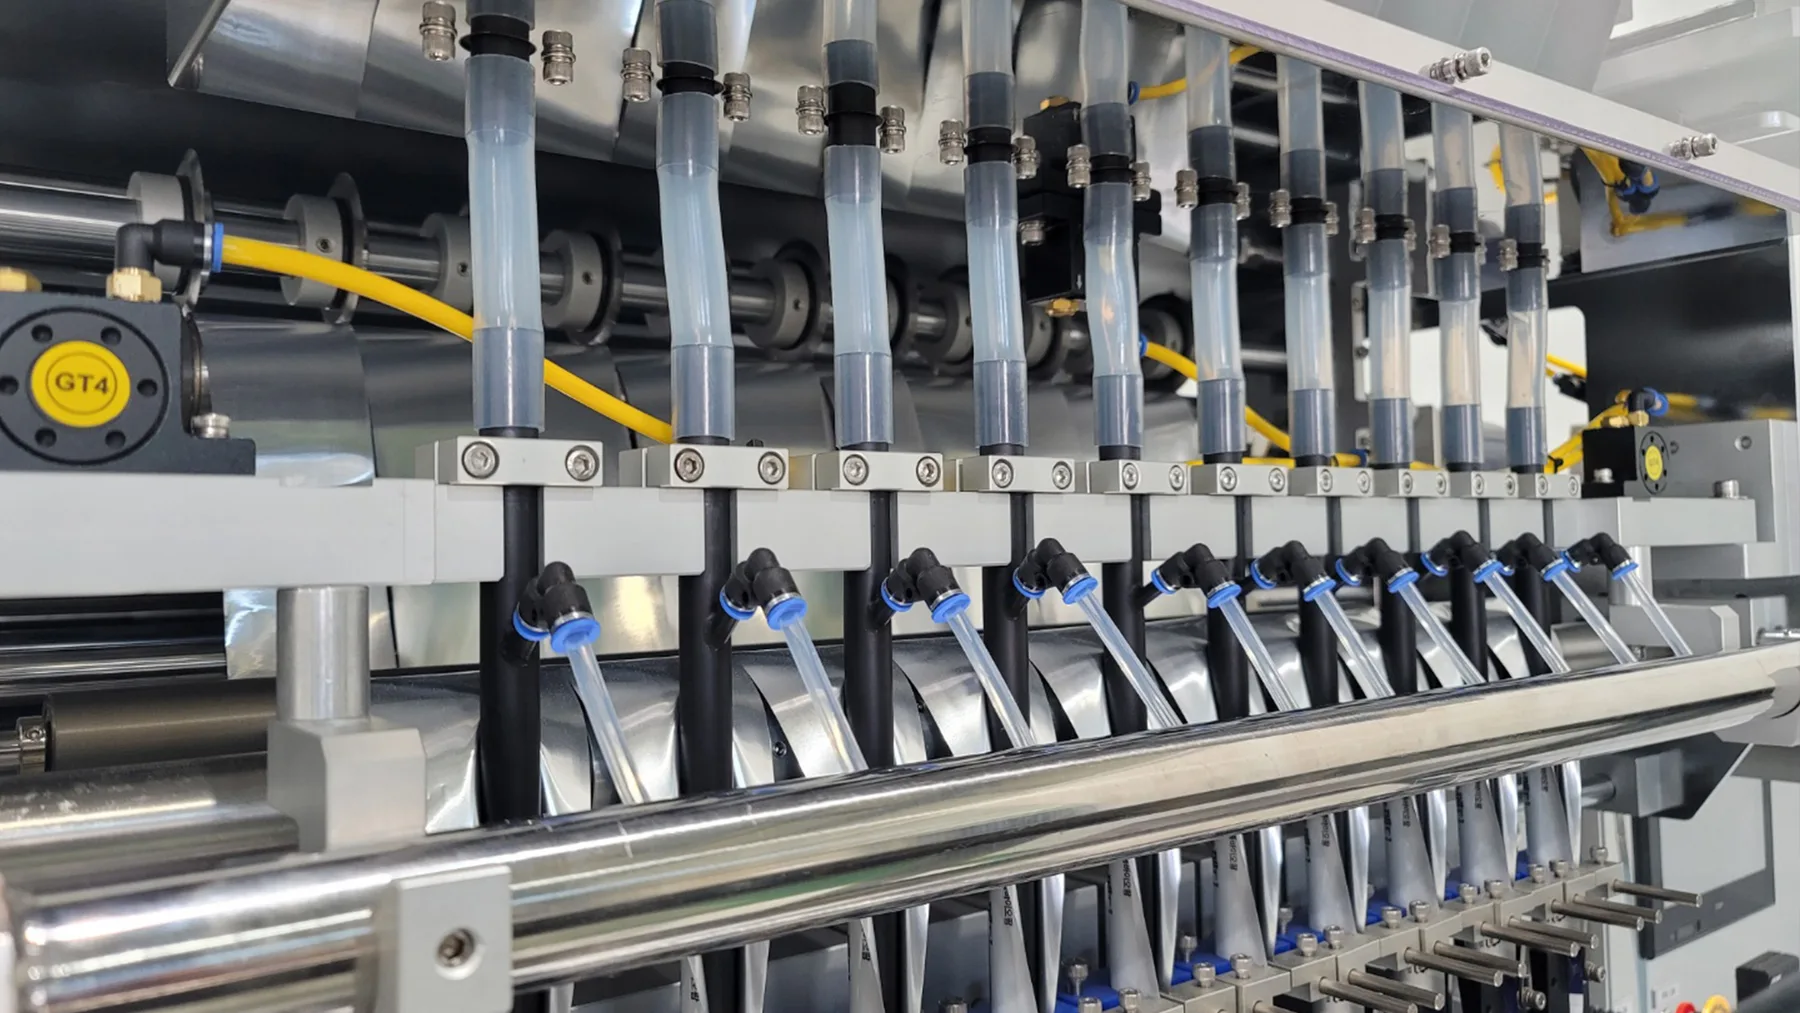
실링부 오염과 주름, 포장 유무, 위치·형상 이상을 촬영하고 판정해 알람·배제·라인 정지와 필요한 데이터 흐름으로 연결합니다.
 ROI / PACKAGING AREAJUDGEMENT / LINKED
TECHNICAL OVERVIEW
카메라 기반 포장 검사는 포장 유무, 외관 형상, 실링부의 가시적 이상, 라벨 위치와 인쇄 상태를 확인하는 데 활용됩니다. 보이지 않는 내부 결함이나 실제 기밀성은 이미지 검사만으로 보장할 수 없어 별도 검사 방식과 연동 범위를 함께 검토해야 합니다.
INSPECTION TARGETS
모든 항목을 한 번에 검사해야 하는 것은 아닙니다. 불량 영향도와 생산 조건에 따라 필요한 항목과 우선순위를 정합니다.
실링 영역의 오염, 끼임, 주름, 위치와 연속성 등 정의된 외관 기준을 확인합니다.
내용물, 부속품, 라벨 또는 포장 구성 요소의 존재 여부를 판정합니다.
포장 외형, 접힘, 쏠림, 정렬과 기준 위치 차이를 확인합니다.
라벨 유무와 부착 위치, 인쇄 영역을 확인하고 OCR·코드 판독과 연계합니다.
ENGINEERING PATH
검사 시스템은 불량 정의가 구체적일수록 안정적으로 설계할 수 있습니다.
양품과 불량을 나누는 외관·치수·위치 기준과 허용 편차를 정리합니다.
투명·반사·인쇄 포장재와 결함 특성에 맞는 조명 및 촬영 방향을 검토합니다.
라인 속도, 대상 간격, 흔들림과 촬영 위치에 맞춰 트리거를 구성합니다.
알고리즘 결과를 PLC, 배제기, 알람 또는 라인 정지와 연결합니다.
대표 샘플로 판정 경계를 조정하고 필요한 이미지·결과 저장 범위를 정합니다.
검출 가능 크기와 정확도, 처리 속도는 포장재 반사, 불량 편차, 설치 거리와 라인 속도의 영향을 받습니다. 대표 양품·불량 샘플로 검증한 뒤 성능 기준을 협의합니다.
SAMPLE CHECK
실제 불량이 부족하다면 불량의 정의와 발생 형태를 먼저 공유해 재현 방법부터 논의합니다.
정상 생산품에서 허용되는 외관 편차와 다양한 샘플.
검출해야 할 불량 목록, 우선순위와 대표 샘플.
대상 이동, 간격, 흔들림, 주변광을 확인할 수 있는 현장 영상.
불량 발견 후 배제, 알람, 정지, 저장 중 필요한 동작.
FAQ
가능성은 있지만 조명과 촬영 방향의 영향이 큽니다. 실제 포장재와 결함 샘플로 대비를 확보할 수 있는지 우선 확인합니다.
라인 신호와 제품 추적 방식, 배제 위치와 사이클을 확인해 PLC 및 배제 장치 연동 범위를 검토합니다.
가능합니다. 포장 외관 검사와 문자·코드 판독의 촬영 조건이 다를 수 있으므로 한 촬영계로 가능한지 또는 분리해야 하는지 검토합니다.
PACKAGING INSPECTION INQUIRY